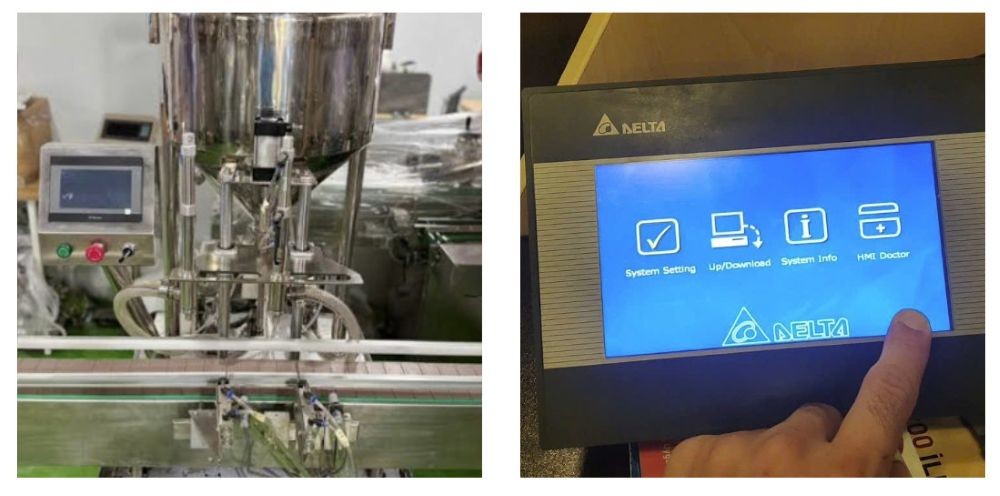
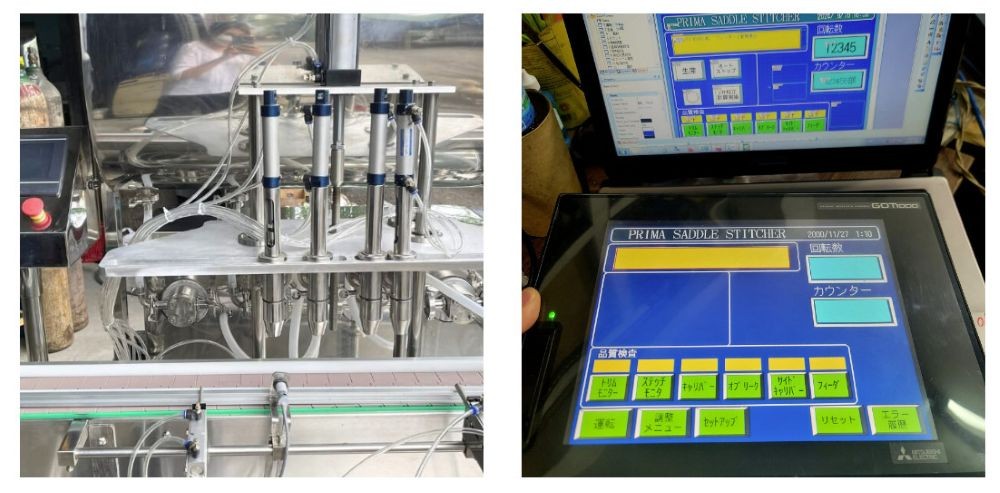
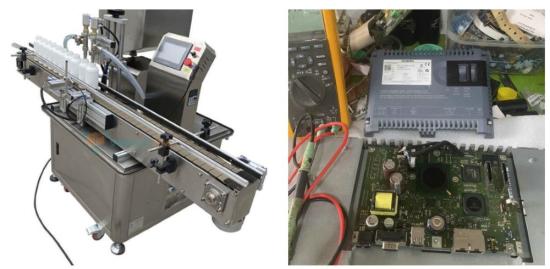
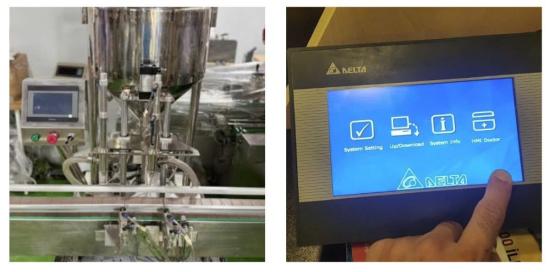
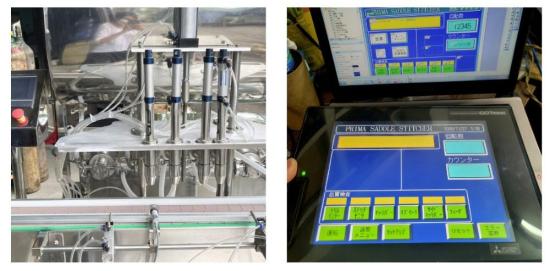
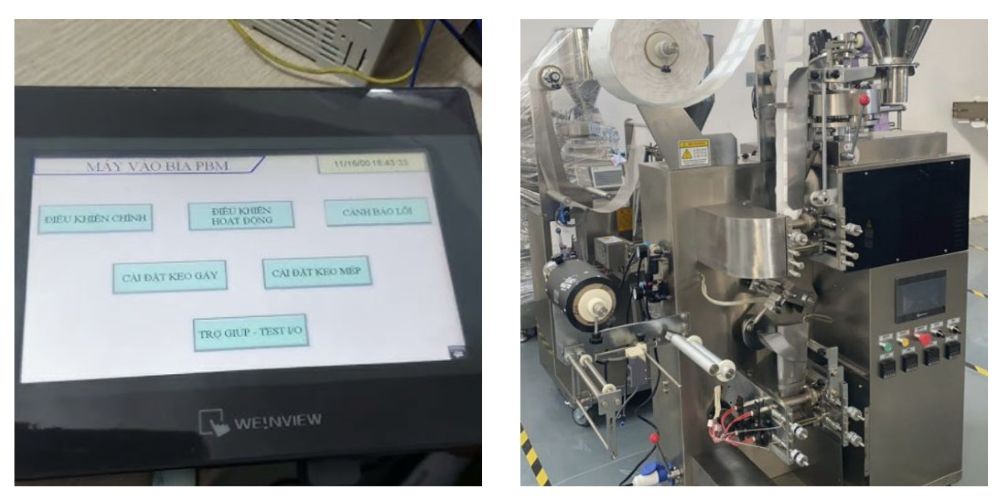
Trong các dây chuyền sản xuất nước uống, thực phẩm, mỹ phẩm, hóa chất và dược phẩm, máy chiết rót là thiết bị quan trọng giúp doanh nghiệp kiểm soát định lượng, nâng cao năng suất và bảo đảm tính đồng đều của sản phẩm. Hệ thống HMI được sử dụng để người vận hành theo dõi trạng thái máy, cài đặt thông số chiết rót, điều chỉnh số lượng chai, lựa chọn chế độ hoạt động và giám sát các cảnh báo trong quá trình sản xuất. Tuy nhiên, sau thời gian dài vận hành, màn hình HMI có thể xuất hiện lỗi khiến người dùng không thể điều chỉnh số lượng chai theo yêu cầu, giá trị cài đặt không được lưu, thông số tự thay đổi hoặc máy vẫn chạy theo số lượng đã thiết lập trước đó.
Tình trạng này gây ra nhiều bất tiện cho doanh nghiệp. Khi cần chuyển đổi từ đơn hàng có số lượng chai ít sang đơn hàng có số lượng lớn, người vận hành có thể không thay đổi được thông số trên màn hình. Một số trường hợp máy chiết rót tiếp tục sử dụng giá trị cũ, không cập nhật số chai cần sản xuất hoặc dừng hoạt động do điều kiện điều khiển không đáp ứng. Nếu không xử lý kịp thời, sự cố có thể ảnh hưởng đến năng suất, tiến độ giao hàng và chi phí vận hành của toàn bộ dây chuyền.
CATEC cung cấp dịch vụ kiểm tra, sửa chữa và khắc phục lỗi HMI máy chiết rót không điều chỉnh được số lượng chai, hướng đến giải pháp xử lý đúng nguyên nhân, tối ưu chi phí và hạn chế thời gian dừng máy. Tùy theo tình trạng thực tế, lỗi có thể được xử lý bằng cách kiểm tra tấm cảm ứng, sửa chữa bo mạch, khắc phục lỗi truyền thông giữa HMI và PLC, kiểm tra chương trình điều khiển hoặc thay thế linh kiện phù hợp.
Dịch vụ Sửa chữa màn hình HMI máy chiết rót tập trung vào việc xác định chính xác nguyên nhân khiến thông số số lượng chai không thể thay đổi, không được lưu hoặc không được hệ thống điều khiển thực hiện. Việc kiểm tra không chỉ dừng lại ở màn hình mà còn xem xét mối liên hệ giữa HMI, PLC, cảm biến đếm chai, bộ điều khiển và cơ cấu chấp hành của máy.
Với phương án sửa chữa phù hợp, doanh nghiệp có thể hạn chế việc thay mới toàn bộ thiết bị khi chưa cần thiết, đồng thời nâng cao độ ổn định trong quá trình vận hành. CATEC hướng đến việc tư vấn rõ ràng về tình trạng hư hỏng, chi phí dự kiến, linh kiện cần thay và điều kiện bảo hành theo từng trường hợp cụ thể.
1. Tổng quan về lỗi HMI máy chiết rót không điều chỉnh được số lượng chai
HMI là giao diện giữa người vận hành và hệ thống máy móc. Trên máy chiết rót, màn hình HMI thường được sử dụng để cài đặt các thông số như số lượng chai cần sản xuất, thời gian chiết, tốc độ băng tải, chế độ vận hành, thời gian chờ và các điều kiện liên quan đến quá trình đóng chai.
Tùy theo cấu hình của từng máy, thông số số lượng chai có thể được xử lý trực tiếp trên HMI hoặc được truyền đến PLC để thực hiện chương trình điều khiển. PLC tiếp nhận dữ liệu, xử lý các tín hiệu đầu vào và điều khiển hoạt động của máy theo logic đã lập trình.
Khi người vận hành không thể thay đổi số lượng chai, nguyên nhân không nhất thiết xuất phát từ màn hình. Sự cố có thể nằm ở giao diện cảm ứng, vùng nhập dữ liệu, cấu hình người dùng, chương trình HMI, đường truyền thông hoặc logic điều khiển của PLC.
1.1. Vai trò của HMI trong máy chiết rót
Màn hình HMI có vai trò quan trọng trong quá trình điều khiển và giám sát dây chuyền chiết rót.
-
Cho phép nhập số lượng chai cần sản xuất theo từng lô.
-
Hiển thị số chai đã chiết và trạng thái hoàn thành.
-
Hỗ trợ cài đặt thời gian chiết hoặc thông số định lượng tùy cấu hình.
-
Hiển thị cảnh báo khi cảm biến, bơm, van hoặc cơ cấu điều khiển gặp sự cố.
-
Cho phép lựa chọn chế độ vận hành bằng tay hoặc tự động nếu máy hỗ trợ.
-
Theo dõi trạng thái kết nối giữa màn hình, PLC và các thiết bị ngoại vi.
-
Hỗ trợ người vận hành thay đổi thông số khi chuyển đổi sản phẩm.
-
Giúp bộ phận bảo trì nhận biết các bất thường trong quá trình sản xuất.
Nếu HMI bị lỗi, người vận hành có thể mất khả năng điều chỉnh thông số hoặc không biết chính xác trạng thái hiện tại của máy. Vì vậy, việc xác định đúng nguyên nhân có ý nghĩa quan trọng đối với hiệu quả sản xuất.
1.2. Số lượng chai được điều khiển như thế nào?
Trong một hệ thống chiết rót tự động, người vận hành thường nhập số lượng chai mục tiêu trên HMI. Dữ liệu này được chuyển đến PLC thông qua kết nối truyền thông hoặc cơ chế trao đổi dữ liệu nội bộ.
PLC có thể sử dụng tín hiệu từ cảm biến để đếm số chai đi qua vị trí xác định. Khi bộ đếm đạt giá trị mục tiêu, chương trình điều khiển có thể dừng chu trình, ngắt băng tải hoặc phát tín hiệu hoàn thành theo thiết kế máy.
Tuy nhiên, không phải máy chiết rót nào cũng có cơ chế đếm chai giống nhau. Có máy sử dụng bộ đếm trong PLC, có máy sử dụng bộ đếm phần cứng hoặc kết hợp nhiều điều kiện điều khiển.
Do đó, khi HMI không điều chỉnh được số lượng chai, kỹ thuật viên cần kiểm tra cả quá trình nhập dữ liệu và quá trình thực thi dữ liệu trong hệ thống.
1.3. Vì sao cần sửa chữa sớm?
Nếu máy không nhận thông số mới, dây chuyền có thể tiếp tục chạy theo giá trị cũ hoặc không thể khởi động chu trình tiếp theo.
Điều này gây khó khăn khi doanh nghiệp thay đổi đơn hàng, điều chỉnh sản lượng hoặc chuyển sang loại chai khác.
Ngoài ra, nếu số lượng chai hiển thị không khớp với số lượng thực tế, doanh nghiệp có thể gặp khó khăn trong việc kiểm soát sản lượng và đối chiếu dữ liệu sản xuất.
Việc kiểm tra và sửa chữa sớm giúp hạn chế thời gian dừng máy, tránh thao tác lặp lại không cần thiết và giảm nguy cơ phát sinh lỗi trong quá trình vận hành.
2. Dấu hiệu HMI máy chiết rót không điều chỉnh được số lượng chai
Nhận biết đúng biểu hiện lỗi giúp kỹ thuật viên rút ngắn thời gian chẩn đoán và lựa chọn phương án xử lý phù hợp.
2.1. Sửa chữa màn hình HMI máy chiết rót Nhập số lượng chai nhưng giá trị không thay đổi
Người vận hành chạm vào ô cài đặt số lượng chai, nhập giá trị mới nhưng màn hình vẫn hiển thị số cũ.
Nguyên nhân có thể là vùng cảm ứng không hoạt động, ô nhập liệu chưa được kích hoạt, dữ liệu bị khóa hoặc chương trình HMI không ghi nhận thao tác.
Kỹ thuật viên cần kiểm tra khả năng nhận cảm ứng, trạng thái của trường dữ liệu và quyền chỉnh sửa thông số.
2.2. Sửa chữa màn hình HMI máy chiết rót Nhập được số lượng nhưng không lưu được
Một số trường hợp màn hình cho phép nhập số lượng chai nhưng sau khi nhấn xác nhận, giá trị lại trở về thông số ban đầu.
Tình trạng này có thể xuất phát từ việc chưa xác nhận dữ liệu đúng cách, chương trình HMI ghi dữ liệu vào sai vùng nhớ, PLC ghi đè giá trị cài đặt hoặc thông số bị giới hạn bởi điều kiện chương trình.
Không nên kết luận ngay rằng màn hình bị hỏng phần cứng. Cần kiểm tra đường truyền dữ liệu và cơ chế lưu thông số của hệ thống.
2.3. Sửa chữa màn hình HMI máy chiết rót Không thể nhập số lượng bằng bàn phím ảo
Trên nhiều màn hình HMI, người vận hành nhập dữ liệu bằng bàn phím số hiển thị trên màn hình.
Khi bàn phím ảo không xuất hiện, các phím số không phản hồi hoặc phím xác nhận không hoạt động, quá trình cài đặt sẽ bị gián đoạn.
Nguyên nhân có thể liên quan đến tấm cảm ứng, chương trình giao diện, vùng nhập dữ liệu hoặc trạng thái hệ thống.
3. Nguyên nhân khiến HMI máy chiết rót không điều chỉnh được số lượng chai
Để sửa chữa hiệu quả, cần phân biệt nguyên nhân phần cứng, phần mềm và hệ thống điều khiển.
3.1. Tấm cảm ứng bị liệt hoặc giảm độ nhạy
Tấm cảm ứng là bộ phận trực tiếp tiếp nhận thao tác của người vận hành. Sau thời gian dài sử dụng, bề mặt cảm ứng có thể bị mòn hoặc hư hỏng.
Nếu vùng cảm ứng tương ứng với ô nhập số lượng chai không hoạt động, người dùng có thể không kích hoạt được trường dữ liệu.
Các dấu hiệu thường gặp gồm:
-
Chạm vào màn hình nhưng không có phản hồi.
-
Một số khu vực không nhận thao tác.
-
Phải chạm nhiều lần mới nhận.
-
Vị trí nhận cảm ứng không trùng với vị trí chạm.
-
Bàn phím ảo xuất hiện nhưng không nhập được số.
Kỹ thuật viên cần kiểm tra toàn bộ vùng cảm ứng, cáp kết nối và bộ điều khiển cảm ứng. Nếu xác định tấm cảm ứng bị hư hỏng, phương án thay thế cần phù hợp với model HMI.
3.2. Chương trình HMI bị lỗi
Chương trình HMI quyết định cách hiển thị dữ liệu, xử lý thao tác nhập và chuyển thông số đến PLC.
Nếu chương trình bị chỉnh sửa không đúng, vùng nhập liệu có thể không hoạt động như mong muốn. Một số biến dữ liệu có thể bị gán sai địa chỉ hoặc nút xác nhận không thực hiện đúng chức năng.
Các lỗi chương trình có thể xuất hiện sau khi nâng cấp giao diện, thay màn hình, nạp lại dự án hoặc thay đổi cấu hình điều khiển.
Để xử lý, cần kiểm tra dự án HMI nếu có, đối chiếu cấu hình hiện tại và xác định sự khác biệt giữa dữ liệu hiển thị với dữ liệu điều khiển.
Không nên tự ý nạp lại chương trình khi chưa sao lưu dữ liệu và xác nhận phiên bản phù hợp với máy.
3.3. PLC không nhận giá trị cài đặt mới
PLC có nhiệm vụ thực hiện logic điều khiển của máy chiết rót. Nếu PLC không nhận dữ liệu từ HMI, máy có thể tiếp tục sử dụng giá trị cũ.
Nguyên nhân có thể là:
-
Địa chỉ thanh ghi hoặc biến dữ liệu không đúng.
-
Cấu hình truyền thông bị thay đổi.
-
PLC đang ở trạng thái lỗi hoặc dừng.
-
Chương trình PLC không sử dụng biến đang được HMI ghi dữ liệu.
-
Một đoạn chương trình khác liên tục ghi đè giá trị cài đặt.
-
Thông số bị giới hạn bởi điều kiện vận hành.
Kỹ thuật viên cần kiểm tra biến dữ liệu, logic chương trình và trạng thái hoạt động của PLC theo tài liệu kỹ thuật.
3.4. Lỗi truyền thông giữa HMI và PLC
Màn hình HMI thường trao đổi dữ liệu với PLC qua cổng truyền thông hoặc mạng công nghiệp.
Nếu đường truyền bị gián đoạn, dữ liệu nhập vào có thể không đến được bộ điều khiển.
Các yếu tố cần kiểm tra gồm dây truyền thông, đầu nối, cổng giao tiếp, địa chỉ thiết bị và các thông số cấu hình.
Ngoài ra, nhiễu điện từ từ biến tần, động cơ và thiết bị công suất cũng có thể ảnh hưởng đến đường truyền nếu việc lắp đặt, nối đất hoặc bố trí cáp không phù hợp.
3.5. Thông số bị khóa quyền chỉnh sửa
Một số máy chiết rót có phân quyền người dùng nhằm hạn chế thay đổi thông số quan trọng.
Người vận hành thông thường có thể chỉ được phép xem dữ liệu, trong khi việc thay đổi số lượng chai cần tài khoản quản lý hoặc quyền kỹ thuật.
Nếu thông số bị khóa, màn hình có thể không cho phép chỉnh sửa hoặc xuất hiện thông báo yêu cầu đăng nhập.
Trong trường hợp này, cần kiểm tra quy trình phân quyền và xác nhận quyền truy cập hợp lệ. Không nên tìm cách vượt qua các cơ chế bảo vệ được thiết lập để bảo đảm an toàn vận hành.
3.6. Giới hạn giá trị nhập không phù hợp
Chương trình HMI hoặc PLC có thể quy định giá trị số lượng chai tối thiểu, tối đa hoặc điều kiện cho phép thay đổi.
Ví dụ, hệ thống có thể không chấp nhận số âm, giá trị vượt giới hạn bộ đếm hoặc thông số được thay đổi khi máy đang chạy.
Nếu giá trị nhập vượt phạm vi cho phép, màn hình có thể từ chối dữ liệu hoặc tự đưa về giá trị trước đó.
Cần xác định giới hạn hợp lệ theo thiết kế máy và tài liệu kỹ thuật, không tự ý thay đổi giới hạn khi chưa đánh giá ảnh hưởng đến quy trình sản xuất.
3.7. Bộ nhớ hoặc dữ liệu cấu hình gặp sự cố
Một số hệ thống lưu thông số cài đặt trong bộ nhớ của HMI, PLC hoặc vùng dữ liệu được duy trì khi mất điện.
Nếu dữ liệu không được lưu đúng cách, thông số có thể trở về giá trị mặc định sau khi khởi động lại.
Nguyên nhân có thể liên quan đến cách cấu hình lưu dữ liệu, chương trình khởi tạo, vùng nhớ được sử dụng hoặc lỗi phần cứng.
Kỹ thuật viên cần xác định nơi lưu trữ giá trị cài đặt và kiểm tra quá trình đọc, ghi dữ liệu trước khi đề xuất sửa chữa.
3.8. Bo mạch HMI bị hư hỏng
Nếu màn hình xuất hiện nhiều biểu hiện bất thường như treo, mất cảm ứng, tự khởi động lại hoặc không ghi nhận thao tác, cần xem xét khả năng bo mạch bị hư hỏng.
Các nguyên nhân có thể gồm quá nhiệt, độ ẩm, nguồn điện không ổn định hoặc linh kiện điện tử xuống cấp.
Quá trình sửa chữa cần kiểm tra mạch nguồn, bo xử lý và các khối chức năng liên quan. Không nên thay toàn bộ bo mạch khi chưa xác định rõ bộ phận gây lỗi.
4. Dịch vụ Sửa chữa màn hình HMI máy chiết rót tại CATEC
CATEC tiếp nhận nhu cầu kiểm tra và sửa chữa HMI máy chiết rót gặp sự cố trong quá trình cài đặt thông số, vận hành hoặc kết nối với PLC.
Phương án xử lý được lựa chọn dựa trên kết quả chẩn đoán, tình trạng linh kiện, model thiết bị và yêu cầu thực tế của doanh nghiệp.
4.1. Kiểm tra và sửa lỗi cảm ứng
Đối với trường hợp không nhập được số lượng chai, kỹ thuật viên kiểm tra độ nhạy cảm ứng, khả năng nhận thao tác và tình trạng kết nối của tấm cảm ứng.
Nếu lỗi xuất phát từ tấm cảm ứng bị hỏng, có thể cân nhắc thay thế linh kiện phù hợp.
Nếu phần cứng vẫn hoạt động bình thường, cần kiểm tra chương trình giao diện và trạng thái trường dữ liệu.
4.2. Khắc phục lỗi nhập và lưu thông số
Kỹ thuật viên kiểm tra quy trình nhập dữ liệu, thao tác xác nhận, vùng lưu thông số và khả năng đồng bộ với PLC.
Đối với trường hợp giá trị nhập được nhưng không lưu, cần xác định nguyên nhân do chương trình HMI, logic PLC hay cấu hình bộ nhớ.
Việc sửa đúng điểm lỗi giúp hạn chế thay linh kiện không cần thiết.
4.3. Sửa lỗi truyền thông HMI và PLC
Nếu màn hình không cập nhật dữ liệu hoặc mất kết nối với bộ điều khiển, kỹ thuật viên kiểm tra cáp, đầu nối, cấu hình giao tiếp và trạng thái PLC.
Sau khi khắc phục, cần thử nghiệm khả năng trao đổi dữ liệu trong điều kiện phù hợp.
4.4. Kiểm tra và sửa chữa bo mạch
Nếu có dấu hiệu lỗi nguồn, lỗi xử lý hoặc hư hỏng linh kiện bên trong, thiết bị cần được kiểm tra chuyên sâu.
Tùy tình trạng, phương án có thể bao gồm sửa mạch nguồn, xử lý đầu nối, thay linh kiện hoặc sửa chữa bo mạch liên quan.
4.5. Hỗ trợ bảo toàn chương trình
Đối với HMI có chương trình riêng của nhà sản xuất máy, việc bảo toàn dữ liệu là yếu tố quan trọng.
Trước khi can thiệp vào bộ nhớ, kỹ thuật viên cần đánh giá khả năng sao lưu, tình trạng dữ liệu và mức độ tương thích của bản chương trình.
Nếu không có bản sao lưu, cần thông báo rõ rủi ro trước khi thực hiện các thao tác có thể ảnh hưởng đến dữ liệu hiện hữu.
5. Quy trình sửa HMI máy chiết rót không điều chỉnh được số lượng chai
Một quy trình kiểm tra có hệ thống giúp xác định đúng nguyên nhân và hạn chế thời gian xử lý.
5.1. Bước 1: Tiếp nhận thông tin lỗi
Khách hàng cung cấp model HMI, thương hiệu máy chiết rót nếu biết, hiện tượng lỗi và thời điểm xảy ra sự cố.
Nên mô tả rõ việc không thể nhập số lượng, không lưu được giá trị hay máy không thực hiện theo thông số mới.
5.2. Bước 2: Kiểm tra tình trạng bên ngoài
Kỹ thuật viên kiểm tra màn hình, tấm cảm ứng, đầu nối và các dấu hiệu hư hỏng vật lý.
Nếu thiết bị có dấu hiệu cháy, vào nước hoặc chập điện, cần đánh giá an toàn trước khi cấp nguồn kiểm tra.
5.3. Bước 3: Kiểm tra thao tác nhập liệu
Thử nghiệm trường dữ liệu số lượng chai và các nút chức năng liên quan trong điều kiện an toàn.
Mục đích là xác định màn hình có nhận thao tác hay không, dữ liệu có được xác nhận và giá trị có thay đổi trên giao diện hay không.
5.4. Bước 4: Kiểm tra dữ liệu trao đổi với PLC
Nếu HMI ghi nhận được giá trị nhưng máy không thực hiện theo, cần kiểm tra dữ liệu truyền đến PLC.
Kỹ thuật viên đối chiếu biến dữ liệu, địa chỉ thanh ghi, trạng thái truyền thông và logic điều khiển liên quan.
5.5. Bước 5: Xác định nguyên nhân và báo giá
Sau khi khoanh vùng sự cố, khách hàng được thông tin về hạng mục cần xử lý, phương án sửa chữa, chi phí dự kiến và thời gian thực hiện.
Các trường hợp cần thay linh kiện hoặc phục hồi chương trình phải được đánh giá riêng.
5.6. Bước 6: Tiến hành sửa chữa
Việc sửa chữa được thực hiện theo phương án đã thống nhất.
Tùy lỗi, kỹ thuật viên có thể sửa chữa phần cứng, thay tấm cảm ứng, xử lý đường truyền, điều chỉnh cấu hình hoặc khắc phục chương trình theo phạm vi được cho phép.
5.7. Bước 7: Kiểm tra và bàn giao
Sau khi sửa chữa, cần kiểm tra khả năng nhập số lượng chai, xác nhận dữ liệu, lưu thông số và đồng bộ với PLC.
Nếu có điều kiện thử nghiệm phù hợp, cần xác minh máy thực hiện theo giá trị cài đặt trong quy trình kiểm tra an toàn.
Kết quả kiểm tra, linh kiện đã thay và điều kiện bảo hành nên được ghi nhận trong hồ sơ bàn giao.
6. Sửa lỗi HMI nhập được số lượng chai nhưng máy vẫn chạy theo giá trị cũ
Đây là tình trạng cần phân tích kỹ vì màn hình có thể vẫn hoạt động bình thường.
6.1. Dữ liệu hiển thị không phải dữ liệu điều khiển
Một trường dữ liệu trên HMI có thể được cấu hình để hiển thị một biến, trong khi chương trình PLC sử dụng biến khác để điều khiển bộ đếm.
Nếu địa chỉ dữ liệu bị cấu hình sai, giá trị trên màn hình vẫn thay đổi nhưng không ảnh hưởng đến hoạt động của máy.
Kỹ thuật viên cần đối chiếu địa chỉ biến giữa HMI và PLC để xác định dữ liệu có được truyền đến đúng vị trí hay không.
6.2. PLC ghi đè giá trị mới
Một chương trình PLC có thể cập nhật giá trị cài đặt từ công thức sản xuất, dữ liệu khởi tạo hoặc một đoạn logic khác.
Khi người dùng nhập giá trị mới, PLC có thể lập tức ghi lại giá trị cũ khiến thông số không được giữ nguyên.
Việc xử lý cần xác định nguồn dữ liệu có quyền ghi và nguyên tắc cập nhật thông số trong chương trình.
6.3. Máy chỉ cho phép thay đổi thông số khi dừng
Một số hệ thống giới hạn việc thay đổi số lượng chai trong khi máy đang chạy để bảo đảm tính nhất quán của chu trình.
Nếu người vận hành nhập dữ liệu khi máy đang hoạt động, chương trình có thể không chấp nhận thay đổi.
Cần kiểm tra hướng dẫn vận hành và trạng thái cho phép chỉnh sửa trước khi kết luận thiết bị bị lỗi.
6.4. Cách xử lý
Kỹ thuật viên cần kiểm tra chương trình HMI, biến PLC, điều kiện cho phép ghi dữ liệu và cách bộ đếm sử dụng giá trị mục tiêu.
Sau khi sửa chữa, phải xác nhận rằng giá trị nhập được truyền đúng, được lưu đúng và được PLC sử dụng theo thiết kế.
Không nên thay màn hình khi nguyên nhân thực tế nằm trong logic điều khiển của PLC.
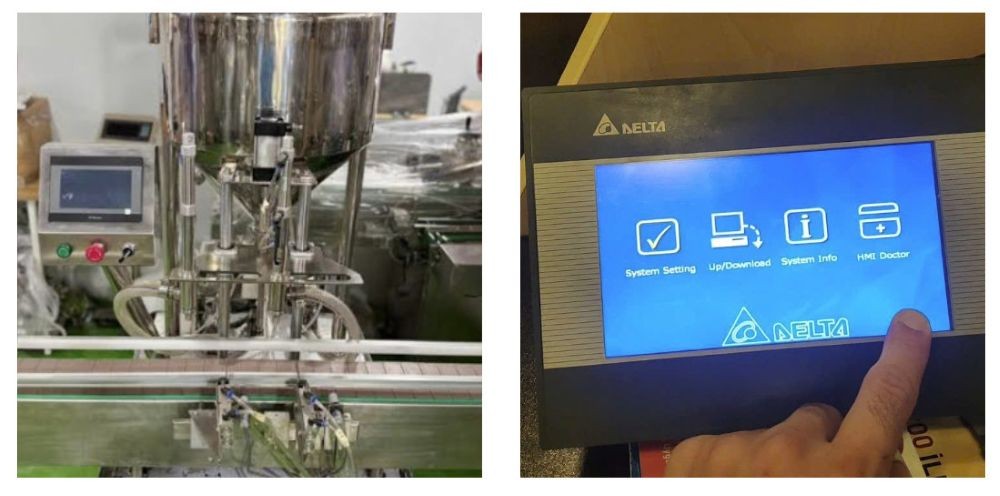
7. Sửa HMI máy chiết rót bị lỗi bàn phím số
Bàn phím số trên màn hình HMI cho phép người vận hành nhập dữ liệu nhanh chóng. Khi bàn phím bị lỗi, việc điều chỉnh số lượng chai có thể bị gián đoạn.
7.1. Bàn phím số không xuất hiện
Nguyên nhân có thể do trường dữ liệu chưa được kích hoạt, cấu hình giao diện lỗi hoặc chương trình không mở bàn phím đúng cách.
Kỹ thuật viên cần kiểm tra chức năng của ô nhập và các điều kiện hiển thị bàn phím.
7.2. Bàn phím xuất hiện nhưng không nhập được
Nếu chạm vào các phím số nhưng không có phản hồi, cần kiểm tra cảm ứng tại khu vực bàn phím và trạng thái giao diện.
Nếu các phím khác trên màn hình vẫn hoạt động, có thể lỗi nằm ở vùng cảm ứng cục bộ hoặc cấu hình bàn phím.
7.3. Nhập được nhưng không xác nhận được
Trường hợp này có thể do nút xác nhận không hoạt động, chương trình không nhận sự kiện hoặc giá trị nhập không đáp ứng điều kiện hợp lệ.
Cần kiểm tra cả thao tác nhập và bước xác nhận dữ liệu.
7.4. Giải pháp sửa chữa
Tùy nguyên nhân, phương án xử lý có thể là sửa chữa tấm cảm ứng, khắc phục cấu hình bàn phím, sửa lỗi chương trình hoặc kiểm tra bo xử lý.
Sau khi sửa, cần thử nghiệm nhiều lần với các giá trị hợp lệ trong phạm vi vận hành cho phép.
8. Kiểm tra cảm biến đếm chai khi số lượng trên HMI không chính xác
Không phải mọi lỗi liên quan đến số lượng chai đều bắt nguồn từ HMI. Nếu màn hình nhập dữ liệu bình thường nhưng số lượng thực tế không khớp với số hiển thị, cần kiểm tra cảm biến và bộ đếm.
8.1. Cảm biến không phát hiện đủ chai
Cảm biến có thể bị bẩn, lệch vị trí, mất nguồn hoặc không nhận diện ổn định sản phẩm.
Khi tín hiệu không được ghi nhận đầy đủ, bộ đếm có thể thấp hơn số chai thực tế.
8.2. Cảm biến đếm trùng
Nếu cảm biến phát sinh nhiều xung cho một chai, PLC có thể ghi nhận số lượng lớn hơn thực tế.
Nguyên nhân có thể liên quan đến vị trí lắp đặt, tín hiệu nhiễu, khoảng cách sản phẩm hoặc cách xử lý xung trong chương trình.
8.3. Bộ đếm PLC không được đặt lại đúng cách
Nếu bộ đếm không được xóa hoặc khởi tạo đúng thời điểm, số lượng chai của lô trước có thể ảnh hưởng đến lô tiếp theo.
Cần kiểm tra điều kiện bắt đầu chu trình, tín hiệu đặt lại và logic quản lý từng mẻ sản xuất.
8.4. Phương án xử lý
Kỹ thuật viên cần kiểm tra tín hiệu cảm biến, trạng thái bộ đếm và chương trình PLC. Nếu lỗi nằm ở cảm biến hoặc hệ thống đếm, sửa HMI đơn thuần sẽ không giải quyết được nguyên nhân.
9. Sửa HMI máy chiết rót không lưu được thông số sau khi tắt nguồn
Một số doanh nghiệp gặp tình trạng đã nhập số lượng chai mới nhưng sau khi khởi động lại máy, thông số trở về giá trị mặc định.
9.1. Cấu hình lưu dữ liệu chưa phù hợp
Thông số có thể chỉ được lưu tạm thời hoặc chưa được ghi vào vùng nhớ duy trì khi mất nguồn.
Cần kiểm tra cách chương trình lưu giá trị và điều kiện thực hiện lệnh ghi dữ liệu.
9.2. Chương trình khởi động ghi lại giá trị mặc định
Khi máy khởi động, chương trình có thể nạp lại thông số mặc định từ một vùng nhớ hoặc công thức được thiết lập sẵn.
Nếu logic này không phù hợp với yêu cầu vận hành, giá trị cài đặt trước đó có thể bị ghi đè.
9.3. Lỗi bộ nhớ hoặc phần cứng
Trong một số trường hợp, sự cố bộ nhớ hoặc bo mạch có thể ảnh hưởng đến khả năng duy trì dữ liệu.
Tuy nhiên, cần kiểm tra cấu hình và chương trình trước khi kết luận phần cứng bị hỏng.
9.4. Hướng xử lý
Quá trình kiểm tra cần xác định nơi lưu thông số, cách ghi dữ liệu và chương trình khởi tạo khi bật nguồn.
Trước khi sửa chữa, cần sao lưu cấu hình nếu có thể và ghi nhận các giá trị đang sử dụng để hạn chế rủi ro mất dữ liệu.
10. Thay linh kiện HMI máy chiết rót khi cần thiết
Khi lỗi được xác định xuất phát từ phần cứng, việc thay thế linh kiện phù hợp có thể giúp khôi phục hoạt động của màn hình.
10.1. Thay tấm cảm ứng
Áp dụng khi tấm cảm ứng bị liệt, sai vị trí hoặc hư hỏng vật lý và không thể khắc phục bằng biện pháp phù hợp khác.
Linh kiện thay thế cần đúng kích thước, kiểu kết nối và tương thích với model HMI.
10.2. Sửa hoặc thay bo nguồn
Nếu mạch nguồn không cung cấp điện áp ổn định cho các khối chức năng, thiết bị có thể hoạt động chập chờn hoặc không nhận thao tác.
Kỹ thuật viên kiểm tra tình trạng linh kiện và quyết định sửa chữa hay thay thế dựa trên kết quả đo kiểm.
10.3. Sửa bo xử lý
Bo xử lý cần được kiểm tra khi màn hình treo, không khởi động ổn định hoặc không xử lý đúng các thao tác.
Việc sửa chữa phải đánh giá cả nguồn cấp, bộ nhớ và các kết nối liên quan.
10.4. Thay cáp hoặc đầu nối
Cáp lỏng, hỏng hoặc oxy hóa có thể gây ra lỗi cảm ứng và truyền dữ liệu.
Thay đúng loại cáp hoặc xử lý đầu nối giúp khôi phục kết nối mà không cần thay toàn bộ màn hình.
10.5. Kiểm tra tương thích linh kiện
Trước khi thay, cần xác minh mã model, thông số điện, giao tiếp và cấu trúc lắp đặt.
Không nên sử dụng linh kiện chỉ vì có kích thước tương tự, bởi sự khác biệt về điện áp hoặc tín hiệu có thể gây lỗi mới.
11. Chính sách bảo hành dịch vụ sửa HMI máy chiết rót
Bảo hành là một trong những yếu tố cần xem xét khi lựa chọn đơn vị sửa chữa.
CATEC hướng đến việc cung cấp thông tin rõ ràng về hạng mục sửa chữa, linh kiện thay thế và điều kiện bảo hành áp dụng theo từng trường hợp.
11.1. Bảo hành theo hạng mục
Thời hạn bảo hành phụ thuộc vào loại linh kiện, tình trạng thiết bị và thỏa thuận dịch vụ.
Nếu hạng mục sửa chữa được áp dụng bảo hành 3–6 tháng, thời hạn cụ thể cần được xác nhận trên hồ sơ hoặc phiếu bảo hành.
11.2. Phạm vi bảo hành
Bảo hành cần nêu rõ bộ phận được sửa hoặc thay thế và các trường hợp được tiếp nhận xử lý.
Những lỗi mới phát sinh ở bộ phận khác hoặc hư hỏng do tác động bên ngoài có thể cần đánh giá riêng.
11.3. Hồ sơ bàn giao
Khách hàng nên lưu giữ mã thiết bị, ngày sửa chữa, hạng mục đã thực hiện và thông tin liên hệ hỗ trợ.
Hồ sơ này giúp việc kiểm tra lịch sử sửa chữa và tiếp nhận bảo hành thuận tiện hơn.
11.4. Kiểm tra trước khi nhận lại thiết bị
Doanh nghiệp nên yêu cầu xác nhận các chức năng liên quan đến lỗi ban đầu, đặc biệt là khả năng nhập số lượng chai, lưu thông số và truyền dữ liệu đến PLC.
Nếu có thể, nên kiểm tra thiết bị trong điều kiện mô phỏng phù hợp trước khi lắp trở lại dây chuyền sản xuất.
12. Chi phí sửa HMI máy chiết rót không điều chỉnh được số lượng chai
Chi phí sửa chữa phụ thuộc vào nguyên nhân gây lỗi, model thiết bị và phương án khắc phục.
12.1. Các yếu tố ảnh hưởng đến giá sửa chữa
-
Thương hiệu và model HMI.
-
Tình trạng tấm cảm ứng.
-
Mức độ hư hỏng bo mạch.
-
Tình trạng cáp và cổng truyền thông.
-
Độ phức tạp của chương trình HMI và PLC.
-
Khả năng cung cấp linh kiện thay thế.
-
Yêu cầu kiểm tra và thời gian xử lý.
-
Khả năng sao lưu hoặc phục hồi dữ liệu.
Lỗi do cấu hình hoặc kết nối có thể cần phương án xử lý khác với lỗi phần cứng nghiêm trọng.
12.2. Vì sao cần kiểm tra trước khi báo giá?
Nếu chưa xác định nguyên nhân, việc báo giá cố định có thể không phản ánh đúng khối lượng công việc thực tế.
Ví dụ, lỗi không nhập được số lượng chai có thể do tấm cảm ứng, nhưng cũng có thể do quyền chỉnh sửa hoặc chương trình HMI.
Việc kiểm tra trước giúp xác định đúng hạng mục cần sửa và hạn chế chi phí không cần thiết.
12.3. Sửa chữa hay thay mới HMI?
Sửa chữa có thể là lựa chọn hợp lý nếu thiết bị vẫn đáp ứng yêu cầu và lỗi có thể khắc phục ổn định.
Thay mới nên được cân nhắc khi thiết bị hư hỏng nghiêm trọng, linh kiện không còn phù hợp hoặc chi phí sửa chữa không hiệu quả.
Khi thay màn hình, cần tính đến khả năng tương thích chương trình, cổng giao tiếp, kích thước lắp đặt và thời gian cấu hình lại.
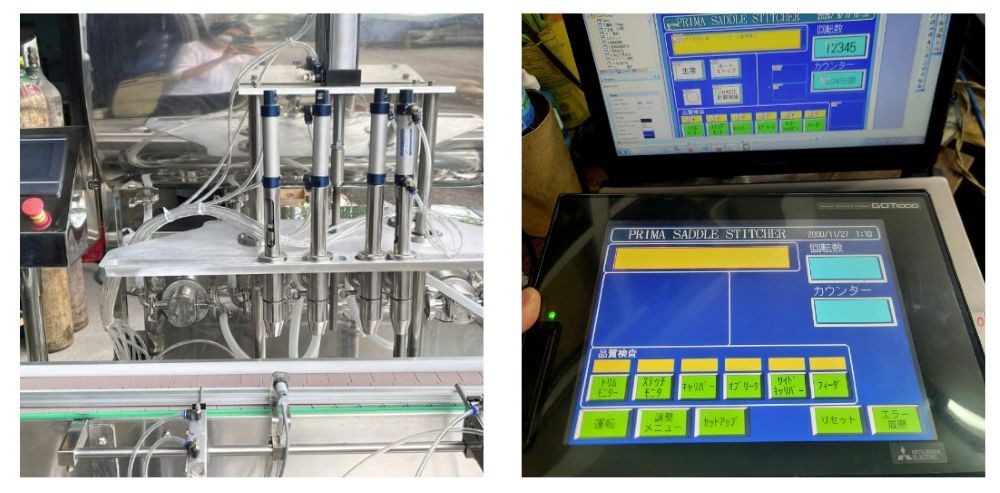
13. Những lưu ý giúp hạn chế lỗi HMI máy chiết rót
Bảo dưỡng định kỳ và sử dụng đúng cách giúp giảm nguy cơ phát sinh lỗi trong quá trình vận hành.
13.1. Bảo vệ màn hình khỏi bụi và độ ẩm
Môi trường sản xuất thực phẩm, đồ uống hoặc hóa chất có thể có độ ẩm và yêu cầu vệ sinh cao.
Cần sử dụng phương pháp vệ sinh phù hợp với hướng dẫn của nhà sản xuất, tránh để chất lỏng lọt vào khe màn hình hoặc đầu nối.
13.2. Hạn chế thao tác quá mạnh
Việc nhấn mạnh, dùng vật cứng hoặc vệ sinh bằng hóa chất không phù hợp có thể làm hỏng bề mặt cảm ứng.
Người vận hành nên sử dụng thao tác chạm nhẹ và thực hiện vệ sinh theo hướng dẫn kỹ thuật.
13.3. Kiểm tra nguồn điện
Nguồn điện không ổn định có thể ảnh hưởng đến tuổi thọ của HMI và các thiết bị điều khiển.
Doanh nghiệp nên kiểm tra hệ thống cấp nguồn, nối đất và các biện pháp bảo vệ theo thiết kế của nhà máy.
13.4. Sao lưu chương trình và thông số
Đối với các máy có chương trình HMI và PLC riêng, cần lưu giữ bản sao lưu có kiểm soát.
Bản sao lưu giúp giảm thời gian phục hồi khi thiết bị gặp sự cố, nhưng phải xác nhận đúng phiên bản và tính tương thích trước khi sử dụng.
13.5. Theo dõi dấu hiệu bất thường
Các hiện tượng như cảm ứng chậm, mất kết nối, màn hình chớp tắt hoặc thông số tự thay đổi cần được ghi nhận sớm.
Việc xử lý khi lỗi mới xuất hiện có thể hạn chế nguy cơ sự cố lan rộng.
14. Vì sao nên lựa chọn CATEC để sửa HMI máy chiết rót?
Khi lựa chọn đơn vị sửa chữa, doanh nghiệp nên quan tâm đến khả năng chẩn đoán, phương án kỹ thuật, chi phí và quy trình kiểm tra sau sửa chữa.
14.1. Chẩn đoán đúng nguyên nhân
CATEC định hướng kiểm tra cả màn hình HMI và các thành phần liên quan như PLC, cáp truyền thông và cảm biến đếm chai khi cần thiết.
Cách tiếp cận này giúp hạn chế tình trạng thay màn hình nhưng lỗi thực tế vẫn còn do chương trình hoặc bộ điều khiển.
14.2. Tư vấn phương án phù hợp
Tùy tình trạng thiết bị, phương án có thể là sửa chữa phần cứng, xử lý cấu hình, khắc phục truyền thông hoặc thay linh kiện.
Khách hàng nên được thông tin về phạm vi công việc trước khi tiến hành sửa chữa.
14.3. Chú trọng bảo toàn dữ liệu
Đối với hệ thống chiết rót sử dụng chương trình chuyên biệt, việc giữ lại dữ liệu và cấu hình là yếu tố quan trọng.
Trước khi thực hiện các thao tác ảnh hưởng đến bộ nhớ, cần đánh giá khả năng sao lưu và thông báo những rủi ro có thể phát sinh.
14.4. Kiểm tra chức năng trước khi bàn giao
Sau khi xử lý, thiết bị cần được kiểm tra các chức năng liên quan đến lỗi ban đầu, thay vì chỉ xác nhận màn hình sáng.
Đặc biệt, cần xác minh khả năng nhập số lượng chai, lưu dữ liệu và trao đổi thông tin với PLC trong điều kiện kiểm tra phù hợp.
14.5. Hỗ trợ thông tin bảo hành
Thông tin về linh kiện, hạng mục sửa chữa và điều kiện bảo hành cần được xác nhận rõ ràng.
Đây là cơ sở giúp doanh nghiệp quản lý lịch sử thiết bị và xử lý thuận tiện nếu sự cố tái diễn.
15. Những câu hỏi thường gặp về dịch vụ sửa HMI máy chiết rót
15.1. HMI không chỉnh được số lượng chai có phải thay màn hình mới không?
Không nhất thiết. Nguyên nhân có thể nằm ở cảm ứng, chương trình HMI, PLC, truyền thông hoặc quyền chỉnh sửa thông số.
Cần kiểm tra trước khi quyết định thay màn hình.
15.2. Màn hình nhập được số lượng nhưng máy vẫn chạy theo số cũ là lỗi gì?
Có thể do dữ liệu không được truyền đến đúng biến PLC, PLC ghi đè giá trị hoặc chương trình không sử dụng thông số vừa nhập.
Cần kiểm tra mối liên hệ giữa HMI và PLC để xác định nguyên nhân.
15.3. Có thể sửa lỗi ngay trong ngày không?
Thời gian xử lý phụ thuộc vào mức độ hư hỏng, khả năng cung cấp linh kiện và độ phức tạp của chương trình.
Các lỗi đơn giản có thể được xử lý nhanh hơn, trong khi lỗi bo mạch hoặc dữ liệu có thể cần thêm thời gian kiểm tra.
15.4. Có cần gửi cả PLC khi sửa HMI không?
Không phải trường hợp nào cũng cần. Nếu lỗi chỉ liên quan đến cảm ứng hoặc phần cứng HMI, có thể chỉ cần kiểm tra màn hình.
Nếu lỗi liên quan đến truyền thông hoặc logic điều khiển, kỹ thuật viên có thể cần thêm thông tin về PLC và cấu hình hệ thống
Sửa HMI máy chiết rót không điều khiển được máy: nhận biết lỗi qua thao tác thực tế
Một cách nhanh để định hướng sự cố là quan sát phản hồi của HMI ngay khi thực hiện lệnh.
Ví dụ, người vận hành chạm nút START. Nếu nút hoàn toàn không thay đổi trạng thái, có thể nghi ngờ phần cảm ứng hoặc cấu hình nút.
Nếu nút chuyển trạng thái nhưng motor không hoạt động, cần kiểm tra xem lệnh đã được gửi xuống PLC hay chưa.
Trong trường hợp PLC nhận đúng lệnh nhưng không xuất tín hiệu, nguyên nhân có thể nằm trong chương trình hoặc điều kiện liên động.
Còn nếu PLC đã xuất tín hiệu nhưng thiết bị không hoạt động, cần kiểm tra phần chấp hành như biến tần, servo, relay, contactor, motor hoặc bơm.
Một số dấu hiệu thường gặp gồm:
-
Nút START hoặc STOP không nhận thao tác.
-
Không thể chuyển Auto sang Manual.
-
HMI nhận cảm ứng nhưng máy không phản hồi.
-
Không bật được bơm từ màn hình.
-
Van không hoạt động theo lệnh HMI.
-
Không điều chỉnh được tốc độ.
-
Một số nút hoạt động, một số nút bị khóa.
-
HMI hiển thị bình thường nhưng dữ liệu không thay đổi.
-
Màn hình báo lỗi truyền thông với PLC.
Việc ghi nhận đúng biểu hiện giúp kỹ thuật viên rút ngắn phạm vi kiểm tra.
Vì sao HMI vẫn hiển thị nhưng máy không nhận lệnh?
Nhiều người thường cho rằng HMI chỉ cần hiển thị được hình ảnh thì toàn bộ thiết bị đang hoạt động bình thường. Thực tế, phần hiển thị và phần giao tiếp điều khiển là hai vấn đề khác nhau.
HMI có thể vẫn mở được các trang giao diện, hiển thị logo, thông số hoặc cảnh báo nhưng không thể trao đổi dữ liệu với PLC.
Khi đó, người dùng vẫn nhìn thấy nút START trên màn hình nhưng thao tác không tạo ra tín hiệu điều khiển thực tế.
Nguyên nhân có thể liên quan đến:
Kết nối HMI – PLC: dây truyền thông, cổng kết nối hoặc cấu hình mạng gặp vấn đề.
Địa chỉ biến: nút điều khiển được liên kết với sai địa chỉ hoặc vùng nhớ PLC.
Chương trình HMI: sự kiện của nút bị thay đổi hoặc điều kiện kích hoạt không còn phù hợp.
PLC: bộ điều khiển không ở trạng thái RUN hoặc chương trình đang chặn lệnh.
Liên động máy: một điều kiện an toàn chưa đạt nên PLC không cho phép thực hiện lệnh.
Vì vậy, việc HMI sáng và cảm ứng còn hoạt động chưa đủ để kết luận thiết bị không bị lỗi.
Kiểm tra cảm ứng khi các nút điều khiển không phản hồi
Cảm ứng là một trong những bộ phận dễ xuống cấp nhất khi HMI hoạt động liên tục trong môi trường nhà xưởng.
Sau thời gian dài sử dụng, lớp touch có thể xuất hiện vùng chết, nhận sai vị trí hoặc phản hồi chậm.
Nếu các nút nằm trong cùng một khu vực đều không nhận, khả năng lỗi cảm ứng cần được xem xét.
Ngược lại, nếu nút vẫn phản hồi rõ ràng nhưng máy không thực hiện lệnh, cần chuyển hướng sang phần điều khiển.
Có thể thử các thao tác đơn giản:
-
Chạm vào nhiều vị trí khác nhau.
-
Chuyển sang các trang HMI khác.
-
Thử nút điều khiển và nút chuyển màn hình.
-
Quan sát xem giao diện có thay đổi sau khi chạm.
-
Kiểm tra hiện tượng lệch điểm cảm ứng.
Nếu chỉ một khu vực bị mất cảm ứng, việc thay hoặc xử lý lớp touch có thể là hướng phù hợp. Nếu toàn bộ màn hình không nhận lệnh, cần đánh giá thêm mạch cảm ứng và bo mạch HMI.
Kiểm tra truyền thông giữa HMI và PLC
Trong hệ thống tự động hóa, HMI thường không điều khiển trực tiếp motor hoặc bơm. Thiết bị gửi lệnh đến PLC, sau đó PLC mới xử lý và đưa tín hiệu đến thiết bị chấp hành.
Vì vậy, đường truyền dữ liệu đóng vai trò quan trọng.
Tùy từng máy, HMI có thể giao tiếp với PLC bằng Ethernet, RS232, RS485 hoặc giao thức chuyên dụng.
Khi kết nối bị lỗi, một số dấu hiệu có thể xuất hiện:
-
Thông số trên HMI không cập nhật.
-
Trạng thái thiết bị đứng yên.
-
HMI báo Communication Error.
-
Các nút điều khiển không thực hiện lệnh.
-
Giá trị hiển thị khác với dữ liệu thực tế trong PLC.
Đối với mạng Ethernet, cần xem xét cấu hình IP và kết nối vật lý. Với giao tiếp nối tiếp, cần kiểm tra dây, đầu nối và các thông số truyền thông.
Đặc biệt, không nên thay màn hình chỉ vì HMI mất kết nối. Nếu nguyên nhân nằm ở dây hoặc cấu hình truyền thông, thay HMI sẽ không giải quyết được sự cố.
Khi PLC nhận lệnh nhưng vẫn không cho máy chạy
Có những trường hợp HMI hoạt động hoàn toàn bình thường và PLC cũng nhận được lệnh, nhưng máy vẫn không chạy.
Nguyên nhân thường nằm ở logic điều khiển.
Máy chiết rót có thể được lập trình nhiều điều kiện trước khi cho phép khởi động. Chỉ cần một điều kiện không đáp ứng, PLC sẽ giữ lệnh RUN ở trạng thái không cho phép.
Ví dụ:
-
Emergency Stop đang tác động.
-
Cửa bảo vệ chưa đóng.
-
Thiếu nguyên liệu.
-
Áp suất khí nén chưa đạt.
-
Cảm biến chai không có tín hiệu.
-
Một van chưa về đúng vị trí.
-
Biến tần đang báo lỗi.
-
Servo chưa Servo ON.
-
Máy đang ở chế độ Manual.
-
Một cảnh báo chưa được reset.
Trong trường hợp này, HMI không điều khiển được máy chỉ là biểu hiện bên ngoài. HMI có thể không phải bộ phận cần sửa.
Việc kiểm tra PLC và các điều kiện liên động sẽ giúp xác định chính xác nguyên nhân
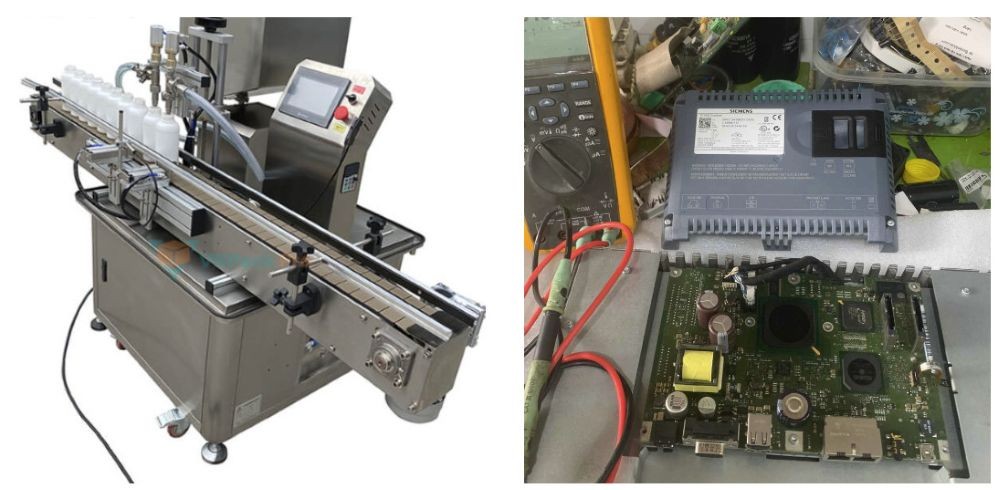
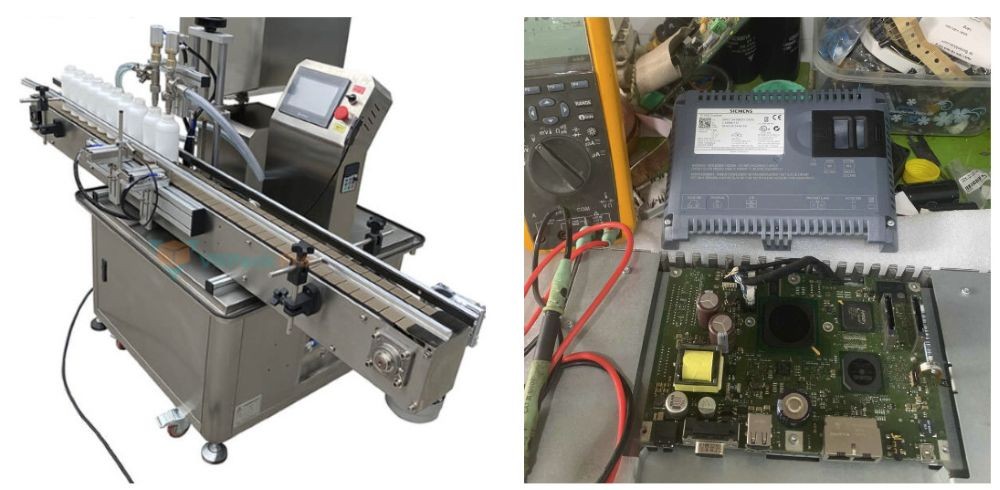
Hình ảnh thực tế việc sửa lỗi phần cứng và phần mềm màn hình công nghiệp HMI tại Công Ty Công Nghệ Catec
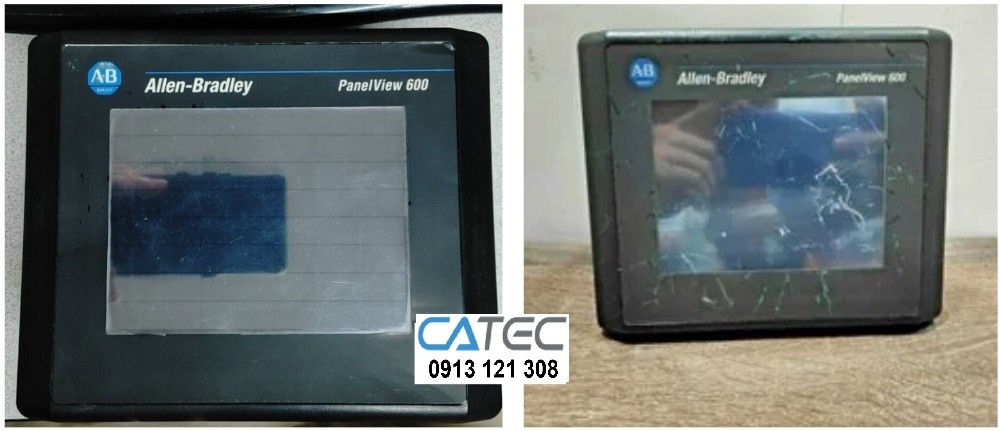
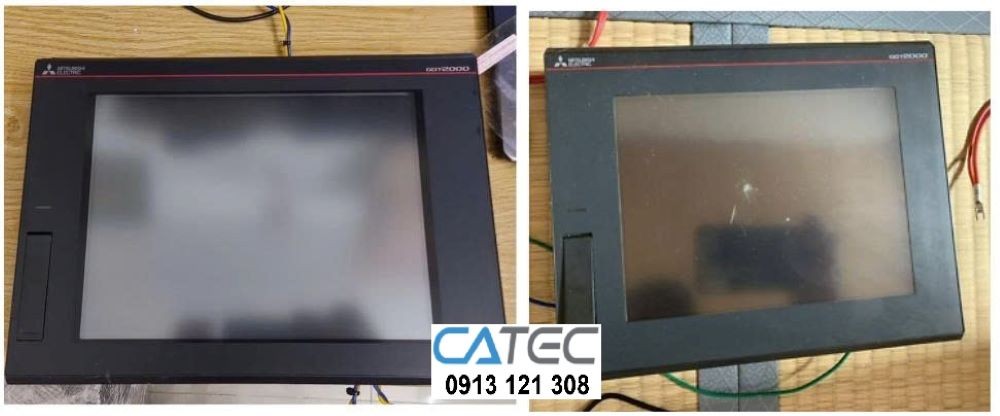
Hãy liên hệ ngay CATEC để được hỗ trợ kiểm tra, bảo trì hoặc sửa chữa màn hình HMI
-
CÔNG TY TNHH KỸ THUẬT CÔNG NGHỆ CATEC
-
Holine : 0913121308
-
Địa chỉ tiếp nhận: 151/73/10, Liên Khu 4-5, Phường Bình Tân, TP. HCM
-
Email: catec.tech@gmail.com
-
Website: www.catecvn.com
-
Thời gian làm việc: Thứ 2 – Thứ 7 (8h00 – 17h30)
-
Dịch vụ sửa màn hình HMI tận nơi 24/7, xử lý sự cố khẩn cấp màn hình công nghiệp tại nhà máy.
-
Các khu vực chúng tôi cung cấp dịch vụ sửa chữa màn hình HMI toàn quốc : Thành phố Hồ Chí Minh, Long An, Bình Dương, Bình Phước, Bà Rịa-Vũng Tàu, Tây Ninh, Tiền Giang, Tp. Cần Thơ, Sóc Trăng, Bến Tre, An Giang, Đồng Tháp, Kiên Giang, Vĩnh Long, Trà Vinh,…